一、引言
随着消费电子向轻薄化、曲面化、高画质方向迭代,以及汽车显示、智能穿戴设备的快速普及,市场对玻璃盖板的外观精度、机械强度及表面性能提出了更高要求。玻璃盖板材质多为硅酸盐玻璃或锂基玻璃,经强化处理后形成应力层,提升抗冲击能力,但加工过程中其表面极易受到损伤——切割工序的碎屑刮擦、强化工序的高温影响、清洗工序的化学腐蚀、丝印工序的油墨污染等,均会导致产品报废率上升。
保护膜作为玻璃盖板加工过程中的“临时防护屏障”,不仅需具备基础的防刮、防尘、防污功能,还需适配各加工工序的特殊环境,如高温、化学试剂、机械摩擦等,同时需满足剥离无残胶、不影响后续加工(如油墨印刷、OCA贴合)等核心要求。目前,玻璃盖板加工用保护膜已形成以PET材质为主、PE材质为辅的产品体系,胶层类型涵盖硅胶、亚克力胶、PU胶等,但不同加工场景下的保护膜选型仍存在盲目性,部分保护膜因性能不达标导致加工良率偏低。因此,系统研究玻璃盖板加工对保护膜的要求,明确各工序的核心适配指标,对提升玻璃盖板加工质量、降低生产成本具有重要的现实意义。
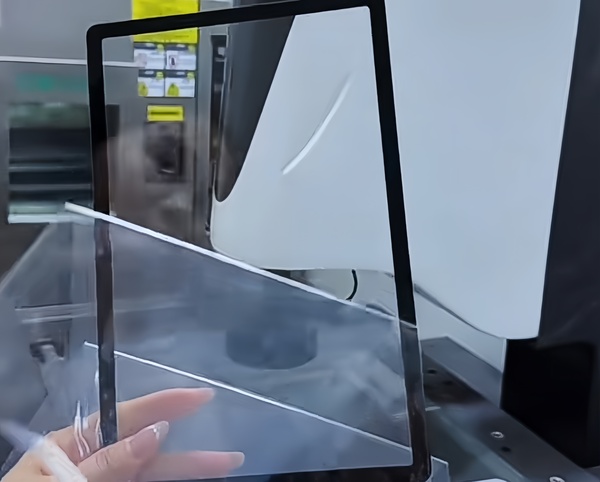
二、玻璃盖板核心加工工序及对保护膜的要求
玻璃盖板加工流程具有工序复杂、环境严苛的特点,不同工序的加工原理与损伤风险存在显著差异,对保护膜的性能要求也各有侧重。以下结合核心加工工序,详细分析保护膜的具体要求。
2.1 切割工序:防刮、防碎屑与易剥离
切割是玻璃盖板加工的**道核心工序,主要采用CNC切割或激光切割方式,将玻璃基材裁剪为所需尺寸与形状。该工序的核心损伤风险的是切割过程中产生的玻璃碎屑附着于表面,导致刮擦划痕,同时切割时的机械压力可能造成保护膜破损或脱落。
针对切割工序,保护膜需满足以下要求:一是具备优异的表面硬度,通常需达到3H以上(铅笔硬度),能够抵御玻璃碎屑的刮擦,避免保护膜破损后暴露玻璃表面,PET材质保护膜因分子结构致密、表面硬度高,成为该工序的首选,而PE材质因硬度较低,仅适用于低精度切割场景;二是具备良好的贴合性,能够紧密贴合玻璃表面,无气泡、无翘边,防止切割碎屑进入保护膜与玻璃之间形成二次刮擦,胶层需具备适中的初粘性,既要保证贴合牢固,又要避免切割时保护膜移位;三是剥离力稳定,切割完成后剥离保护膜时,需做到无残胶、无拉扯痕迹,且剥离力需控制在合理范围,一般为0.5-5g/25mm,便于自动化机械手操作,无溶剂UV固化低剥离力保护膜可有效满足这一需求;四是具备一定的抗撕裂性,能够承受切割过程中的机械拉扯,避免保护膜断裂导致防护失效,PET保护膜的拉伸强度可达40-50MPa,远优于PE保护膜的10-20MPa,更适配切割工序的需求。
2.2 强化工序:耐高温、无挥发与附着力稳定
强化处理是提升玻璃盖板机械强度的关键工序,主要采用化学强化方式,将玻璃基材置入含硅酸盐的强化溶液中,通过高温加热(通常为380-420℃)实现离子交换,使玻璃表层形成应力层,硅酸盐中的硅原子会进入玻璃表层,增加表层硅原子含量。该工序的核心风险是高温导致保护膜软化、变形、挥发,或剥离时产生残胶,同时保护膜成分若发生挥发,可能污染强化溶液,影响强化效果。
针对强化工序,保护膜需满足以下核心要求:一是耐高温性能优异,长期使用温度需稳定在400℃以上,短期可承受450℃左右的高温,无软化、无收缩、无分解,硅胶系PET保护膜的耐温范围可达-40℃~200℃,部分专用耐高温保护膜可承受160℃以上高温,能够适配强化工序的高温环境;二是无挥发物,保护膜在高温下不得释放有害气体或小分子物质,避免污染强化溶液与玻璃表面,无溶剂型保护膜因固含量达100%,无VOC排放,可有效避免这一问题;三是附着力稳定,高温环境下不会出现脱落、起翘现象,同时冷却后剥离时无残胶,氟化材料制成的保护膜可通过氟原子与玻璃表层硅原子形成化学键,显著提升附着力与耐高温性能;四是与强化溶液兼容,不与强化溶液中的硅酸盐、金属离子发生反应,不影响离子交换过程,确保玻璃盖板的强化效果。
2.3 打磨/抛光工序:耐摩擦、防粉尘与无划痕
打磨与抛光工序的核心目的是去除玻璃盖板表面的毛刺、划痕,提升表面平整度与光泽度,该工序会产生大量玻璃粉尘,且存在持续的机械摩擦,对保护膜的耐磨性能与防尘能力提出极高要求。
该工序对保护膜的要求主要包括:一是具备优异的耐磨性,表面经硬化处理后硬度可达9H,能够承受持续的机械摩擦而不破损,通过添加陶瓷粒子或硅胶改性亚克力的硬化涂层,可显著提升保护膜的耐磨性能;二是防尘性能良好,保护膜表面需具备一定的疏尘性,减少玻璃粉尘的附着,同时贴合紧密,避免粉尘进入保护膜与玻璃之间,导致抛光后玻璃表面出现划痕;三是柔韧性适中,能够适配玻璃盖板的曲面造型(如折叠屏玻璃、汽车中控曲面玻璃),贴合时无褶皱,抛光过程中不产生移位;四是无粉化现象,保护膜在摩擦过程中不得产生碎屑,避免污染玻璃表面与抛光设备,普通亚克力胶保护膜易出现模切起粉问题,需选用内聚强度高的胶层材质。
2.4 清洗工序:耐化学性、易清洗与无残留
清洗工序用于去除玻璃盖板表面的粉尘、油污、残留药剂等杂质,为后续镀膜、丝印工序做准备,清洗方式包括等离子清洗、超声波清洗,常用清洗剂包括氢氟酸、碱性溶液等。该工序的核心风险是保护膜被化学试剂腐蚀,或清洗后残留药剂附着于保护膜表面,影响后续加工。
针对清洗工序,保护膜需满足以下要求:一是耐化学性优异,能够抵抗氢氟酸、碱性溶液等清洗剂的腐蚀,无变色、无破损、无脱落,耐酸保护膜可专门适配含氢氟酸的清洗场景,具备优良的粘合稳定性;二是表面易清洗,清洗剂能够快速去除附着的粉尘与油污,无残留,保护膜表面需具备一定的亲水性或疏油性,避免药剂残留形成水渍;三是附着力稳定,清洗过程中的超声波振动、水流冲击不会导致保护膜脱落,同时清洗后剥离时无残胶,不影响玻璃表面的洁净度;四是与等离子清洗兼容,经等离子轰击后,保护膜不会出现老化、破损,且不影响玻璃表面的表面张力,确保后续镀膜、丝印的附着力。
2.5 镀膜/丝印工序:高透光、无污染与无残留
镀膜与丝印是提升玻璃盖板功能性与美观度的关键工序,镀膜主要用于实现抗指纹、防蓝光、增透等功能,丝印用于印刷图案、标识或遮光边框(如环形油墨层)。该工序对保护膜的透光性、表面洁净度及兼容性要求极高,任何残留或污染都会直接影响镀膜效果与丝印精度。
该工序对保护膜的要求具体为:一是高透光性,透光率需达到90%以上,无雾度、无黄变,避免影响镀膜后的光学性能,光学级PET基材可满足这一要求,其厚度均匀性高,表面平整光滑;二是表面洁净度高,无杂质、无颗粒、无胶渍,避免镀膜时出现针孔、瑕疵,或丝印时出现漏印、模糊;三是无硅污染,保护膜的离型膜与胶层不得含有硅成分,避免硅转移至玻璃表面,导致镀膜附着力下降、丝印油墨脱落,PET非硅离型膜可有效避免硅转移问题;四是剥离无残留,镀膜、丝印完成后,剥离保护膜时无残胶、无痕迹,不影响玻璃表面的镀膜层或油墨层,低剥离力抗静电压敏胶保护膜可减少剥离时的静电吸附,避免灰尘附着。
2.6 出货/运输工序:防冲击、防刮擦与防潮
玻璃盖板加工完成后,需通过保护膜进行出货防护,避免运输、存储过程中出现碰撞、刮擦、受潮等问题。该工序对保护膜的核心要求是全面防护与易操作。
具体要求包括:一是具备一定的缓冲性能,能够抵御运输过程中的轻微碰撞与冲击,PE保护膜因延展性好、断裂伸长率高(300%-500%),具备良好的缓冲减震效果,适合出货防护;二是防刮擦性能优异,表面硬度高,能够抵御运输过程中的摩擦与异物刮擦;三是防潮性能良好,避免玻璃盖板在潮湿环境中出现霉变、表面起雾;四是易贴合、易剥离,可实现自动化贴合与剥离,适配大规模出货需求,同时剥离时无残胶,不影响产品外观。
三、玻璃盖板加工用保护膜的核心性能指标
结合上述加工工序的要求,玻璃盖板加工用保护膜的核心性能指标可归纳为以下几类,这些指标直接决定了保护膜的防护效果与加工兼容性,也是选型与研发的核心依据。
3.1 基材性能指标
基材是保护膜的基础,其性能直接影响保护膜的整体防护效果,核心指标包括:一是材质类型,PET材质因硬度高、耐温性好、透光率高,是目前玻璃盖板加工的主流基材,厚度范围为25-150um,薄款适配曲面玻璃,厚款强化抗冲击性能;PE材质因柔韧性好、成本低,主要用于临时防护或出货防护,厚度范围为0.025mm-0.1mm;二是厚度均匀性,偏差需控制在±5%以内,避免因厚度不均导致贴合不紧密、局部防护失效;三是透光率,加工过程中需暴露玻璃表面的工序(如镀膜、丝印),保护膜透光率需≥90%,无明显雾度;四是机械强度,拉伸强度≥30MPa,抗撕裂强度≥5N/mm,避免加工过程中出现破损。
3.2 胶层性能指标
胶层是保护膜与玻璃盖板的连接载体,其性能直接影响贴合稳定性与剥离效果,核心指标包括:一是粘性,需根据加工工序精准调控,初粘性为1-3000g(根据场景适配),切割、强化工序需低粘(0.5-5g/25mm),出货防护需中高粘,确保贴合牢固且无残胶;二是内聚强度,需具备良好的内聚强度,避免剥离时出现胶层断裂、残胶残留,无溶剂UV固化胶层的内聚强度显著优于传统溶剂型胶层;三是耐温性,胶层需与基材耐温性能匹配,高温工序(如强化)需耐受400℃以上高温,无软化、无流淌;四是抗静电性,胶面抗静电值需达到10^7-10Ω,避免静电吸附粉尘,影响玻璃表面洁净度。
3.3 表面性能指标
保护膜的表面性能直接影响防护效果与加工兼容性,核心指标包括:一是表面硬度,铅笔硬度≥3H,打磨、抛光工序需达到9H,抵御刮擦与摩擦;二是疏尘疏油性,表面接触角≥90°,减少粉尘、油污附着,便于清洗;三是无硅污染,表面无硅成分残留,避免影响后续镀膜、丝印工序;四是无颗粒杂质,表面颗粒直径≤5μm,且颗粒数量≤3个/㎡,避免造成玻璃表面划痕。
3.4 环境适应性指标
玻璃盖板加工环境复杂,保护膜需具备良好的环境适应性,核心指标包括:一是耐化学性,能够抵抗氢氟酸、碱性溶液、酒精等常用试剂的腐蚀,无破损、无变色;二是耐温性,高低温环境下(-40℃~450℃)无收缩、无脆化、无分解;三是防潮性,在湿度85%RH、温度40℃的环境下放置72h,无起雾、无霉变;四是耐候性,长期暴露在光照、温度变化环境下,无黄变、无老化,确保防护性能稳定。
四、玻璃盖板加工用保护膜的现存问题
尽管目前玻璃盖板加工用保护膜的技术已较为成熟,但在实际应用中,仍存在诸多问题,导致加工良率下降、生产成本增加,主要集中在以下几个方面。
一是工序适配性不足,部分保护膜采用通用型设计,未针对具体加工工序优化性能,如用于强化工序的保护膜耐温性不足,导致高温下软化残胶;用于丝印工序的保护膜存在硅污染,影响油墨附着。同时,不同工序之间的保护膜切换繁琐,部分保护膜剥离后残留的胶渍需额外清洗,增加加工工序与成本。
二是残胶问题突出,部分保护膜的胶层内聚强度不足,或粘性调控不合理,在高温、长时间贴合后,剥离时易出现残胶残留,尤其在强化、镀膜工序后,残胶难以清洗,直接导致产品报废。传统溶剂型胶层(如普通亚克力胶、聚氨酯胶)高温后剥离力增长较大,更容易出现残胶问题。
三是耐温与耐磨性能难以兼顾,部分耐高温保护膜的表面硬度较低,无法适配打磨、抛光等高强度摩擦工序;而高耐磨保护膜的耐温性能不足,无法用于强化等高温工序,导致企业需储备多种类型的保护膜,增加库存成本。
四是环保性有待提升,传统保护膜的胶层多采用溶剂型涂布方式,固含量仅为20%左右,大量有机溶剂挥发会产生VOC排放,不符合环保政策要求,同时溶剂残留可能影响玻璃表面洁净度。
五是曲面玻璃适配性差,随着曲面玻璃盖板的普及,传统平面保护膜贴合时易出现褶皱、气泡、翘边等问题,防护效果不佳,且剥离时易损伤玻璃边缘,影响产品外观。
五、玻璃盖板加工用保护膜的优化方向
针对上述现存问题,结合玻璃盖板加工的发展趋势,从材质研发、性能优化、工序适配等方面,提出以下优化方向,推动保护膜与玻璃盖板加工的精准适配。
一是研发工序专用型保护膜,针对不同加工工序的核心需求,优化材质与胶层配方,实现“一工序一专用”。例如,强化工序专用保护膜采用氟化材料与无溶剂UV固化胶层,提升耐高温性能与附着力;丝印工序专用保护膜采用非硅离型膜与低残留胶层,避免硅污染;曲面玻璃专用保护膜采用高柔韧性PET基材与适配曲面的胶层,提升贴合度,减少褶皱与翘边。
二是优化胶层性能,解决残胶问题。采用无溶剂UV固化技术,提升胶层的内聚强度与粘性稳定性,确保高温、长时间贴合后剥离无残胶;引入抗迁移成分,避免胶层成分迁移至玻璃表面,影响后续加工;精准调控剥离力,适配自动化机械手操作,提升加工效率。同时,研发可降解胶层,减少环境污染。
三是兼顾耐温与耐磨性能,通过基材改性与涂层技术,提升保护膜的综合性能。例如,在PET基材表面涂覆陶瓷强化涂层,同时提升表面硬度与耐温性能;采用复合型基材(如PET/PE复合),兼顾柔韧性与机械强度,适配多工序通用需求,减少保护膜的切换频率与库存成本。
四是推进环保型保护膜研发,采用无溶剂涂布工艺,实现VOC零排放,符合环保政策要求;选用可降解材质,减少废弃物污染;优化生产工艺,降低能耗与污染物排放,实现绿色生产。同时,提升保护膜的回收利用率,降低生产成本。
五是提升曲面与柔性玻璃适配性,研发高延展性、高贴合性的保护膜,采用模切一体化工艺,根据曲面玻璃的造型定制保护膜形状,减少贴合时的气泡与褶皱;优化胶层的流动性,确保保护膜能够紧密贴合玻璃曲面,同时剥离时无残留、无损伤。
六是引入智能化检测技术,在保护膜生产过程中,通过在线检测设备,精准控制厚度均匀性、表面颗粒数量、胶层粘性等指标,确保产品性能稳定;同时,研发可追溯的保护膜产品,便于企业跟踪产品质量,及时发现并解决应用中的问题。
六、结论
玻璃盖板加工工序复杂,不同工序的损伤风险与加工环境存在显著差异,对保护膜的防护性能、加工兼容性提出了多元化要求。保护膜的基材、胶层、表面性能及环境适应性,直接决定了玻璃盖板的加工良率与产品质量。当前,玻璃盖板加工用保护膜仍存在工序适配性不足、残胶残留、耐温与耐磨性能难以兼顾、环保性欠佳等问题,制约了玻璃盖板加工行业的高质量发展。
未来,玻璃盖板加工用保护膜的发展方向应聚焦于工序专用化、性能综合化、环保化与智能化,通过研发专用型材质与胶层配方、优化生产工艺、提升曲面适配性,实现保护膜与玻璃盖板加工工序的精准适配,解决残胶、污染、防护失效等核心问题。同时,需加强产学研合作,推动保护膜技术与玻璃盖板加工技术的协同发展,提升我国玻璃盖板产业的核心竞争力,满足消费电子、汽车显示等领域的高端需求。


